2026年現在、製造業や建設現場、各種プラント工事において、品質管理と安全性の確保は極めて重要な課題となっています。特に金属を接合する溶接の分野では、わずかな施工不良が構造物全体の強度低下や重大な事故に直結するため、厳格な検査と正確な知識が大切です。その中でも、肉眼や非破壊検査でしばしば問題視されるのが溶接欠陥の一つであるオーバーラップです。
本記事では、オーバーラップの基本的な定義から、発生するメカニズム、母材との融合不良の仕組み、確実な見分け方、そして現場で役立つ具体的な防止対策まで、プロの視点からわかりやすく解説します。
【この記事の重要ポイントまとめ】
- 要点1:オーバーラップとは、溶融金属が母材と融合せず、表面に乗った状態で盛り上がって固化する溶接欠陥である。
- 要点2:主な原因は不適切な溶接電流、遅すぎる溶接速度、間違ったトーチ・電極の角度にある。
- 要点3:JIS規格でも厳しく規定されており、疲れ強さの低下や応力集中を招くため適切な対策と見分け方が不可欠。
溶接のオーバーラップとは?定義と基本的な特徴
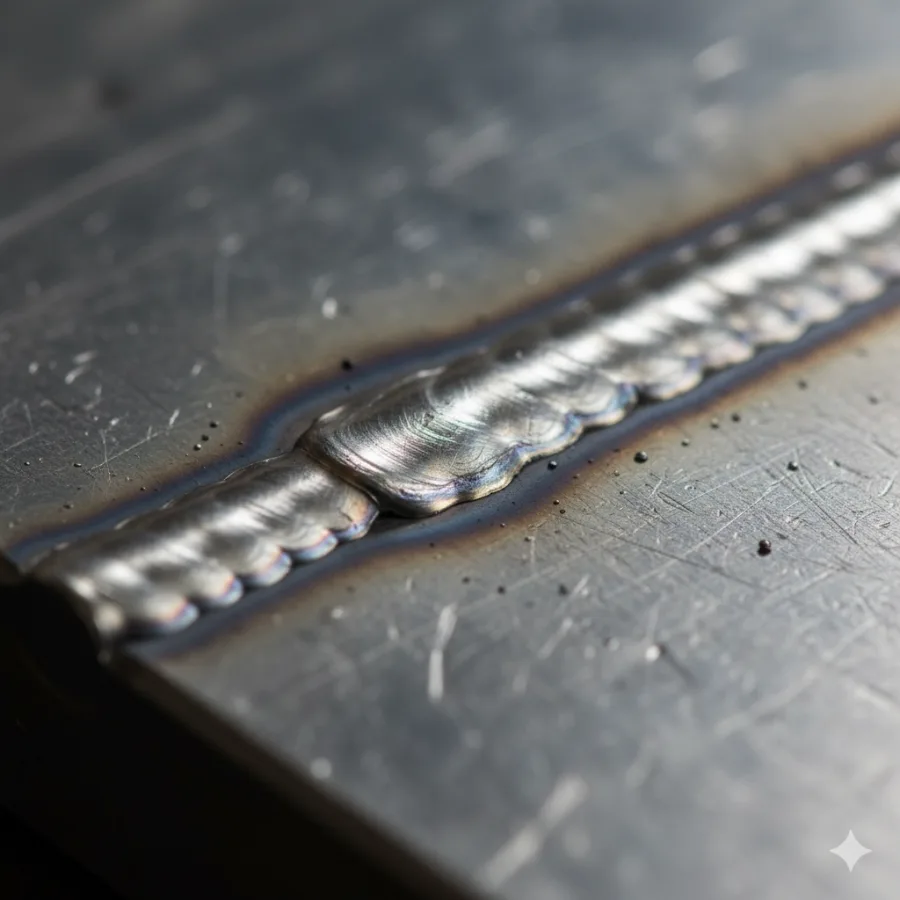
アーク溶接をはじめとする各種溶接作業において、施工後に発生する不具合の一つにオーバーラップ(Overlap)があります。JIS規格の溶接用語(JIS Z 3001)における定義によると、オーバーラップとは「溶着金属が止端で母材表面の上に流れ出し、母材と融合せずに盛り上がって固化した状態」を指します。
通常、正常な溶接ビードは母材となだらかに融合し、境界線(止端部)が滑らかにつながります。しかし、オーバーラップが発生すると、ビードの端部が単に母材の上に覆いかぶさっているだけの状態になり、金属同士の結合(融合不良)が起きていません。この状態は見た目の悪さだけでなく、構造的な欠陥となります。
オーバーラップと他の溶接欠陥(アンダーカット・ブローホール等)の違いと見分け方
現場での品質検査において、似たような外観を持つ溶接欠陥との混同を防ぐことは非常に重要です。特に外観検査では、発生位置や形状を細かく分けて確認する必要があります。
例えば、ビードの端部が削れたように凹む「アンダーカット」とは対照的に、オーバーラップは金属が余分に「乗っかっている」状態です。また、内部にガスが閉じ込められて生じる「ブローホール」や表面の小さな穴である「ピット溶接」、あるいは微小な割れである「溶接クラック」などとも発生機序が異なります。それぞれの特徴を正しく把握し、目視検査や適切な非破壊検査で識別することが大切です。
| 溶接欠陥の種類 | 主な特徴・形状 | 発生の主な傾向 |
|---|---|---|
| オーバーラップ | 溶融金属が母材に融合せず、端部が表面に乗っかって盛り上がった状態 | ビードの過剰な広がりや電流・速度の不調時に発生しやすい |
| アンダーカット | 溶接部の端部に母材が削られたような溝や凹みができる欠陥 | 電流が強すぎる場合やアーク長が不適切な場合に発生する |
| ブローホール・ピット | 溶接金属内部や表面にガスが抜け残ってできる気泡状の穴 | シールドガス不良や母材の水分・油分汚染が原因となる |
| 溶接クラック | 溶接部や熱影響部に生じる亀裂・割れ | 残留応力や急冷、拘束力の高さによって引き起こされる重大な欠陥 |
なぜ起こるのか?オーバーラップが発生する根本的な原因
オーバーラップが引き起こされる背景には、いくつかの技術的・物理的な要因が絡み合っています。主な原因を整理すると、以下のようになります。
第一に、溶接電流が低すぎるケースです。熱量が不足することで母材が十分に加熱されず、溶融金属が母材を溶かし込みながら馴染むことができず、そのまま表面に堆積してしまいます。第二に、溶接速度が遅すぎる、あるいはワイヤ供給速度が速すぎる場合です。単位時間あたりに送り込まれる溶融金属の量が多すぎると、プールがコントロールしきれなくなります。
第三に、トーチや溶接棒の角度や運棒方法の誤りがあります。不適切な角度でアークを照射すると、重力やアークの力で溶融金属が意図しない方向へと流れ出し、母材の端部に覆いかぶさるように固まってしまいます。
構造物への影響:なぜオーバーラップを見逃してはならないのか
オーバーラップが溶接部に存在すると、製品や構造物の信頼性に深刻な悪影響を及ぼします。最も懸念されるのは疲れ強さの著しい低下です。
オーバーラップの先端部分(止端部)は鋭い形状を形成しやすいため、外力が加わった際にそこに応力が集中します。この応力集中箇所を起点として亀裂やクラックが進行し、最悪の場合は構造物の破壊や破断につながります。加えて、隙間から水分や腐食性物質が入り込むことで、局部的な腐食や応力腐食割れを誘発するリスクも高まります。
現場で実践すべき具体的な防止対策と改善アプローチ
オーバーラップの発生を未然に防ぎ、高品質な溶接施工を維持するためには、日々の作業における適切な条件管理と施工技術の向上が不可欠です。
具体的な対策としては、まず適正な溶接条件(電流・電圧・速度)の設定があげられます。母材の板厚や材質に応じた適切な熱量を確保し、溶融金属がしっかりと母材と融合する条件を見極めることが基本です。続いて、正確な運棒技術とトーチ角度の維持です。アークが母材を均一に加熱し、溶融プールが自然に馴染むような適切な角度とウィービングを心掛けます。
また、溶接前の下準備として、母材表面の錆、油分、水分などの汚れを完全に除去することも、金属間の良好な濡れ性を確保する上で極めて有効な対策となります。
【溶接オーバー ラップ】に関するよくある質問(FAQ)
Q1:オーバーラップは見えにくい内部の欠陥ですか?
A1:いいえ、オーバーラップは溶接ビードの表面や端部に現れる外部欠陥(表面欠陥)です。そのため、適切な目視検査を行うことで発見しやすい特徴があります。
Q2:万が一オーバーラップを発見した場合、どう修正すればよいですか?
A2:発生した部分はグラインダー等で削り取り、健全な母材と溶着金属の地肌を露出させた上で、再度適切な条件で補修溶接を行うのが一般的な手順となります。
Q3:JIS規格ではどのように扱われていますか?
A3:JIS Z 3001(溶接用語)に明確に定義されており、構造物の設計基準や品質規格においては許容されない有害な欠陥として厳しく検査・管理の対象とされています。
まとめ:確実な品質管理と適切な施工で欠陥を防ぐ
オーバーラップは、溶接ビードの端部で溶融金属が母材と融合せずに重なり合うことで発生する重大な溶接欠陥です。その背景には、不適切な電流値、遅すぎる溶接速度、間違ったトーチ角度などが複雑に絡んでいます。
構造物の疲れ強さ低下や応力腐食割れを防ぐためには、正確な見分け方を現場の検査員や作業員全員が共有し、適切な溶接条件の選定と丁寧な下地処理を徹底することが何よりも重要です。基本に忠実な施工と厳格な品質管理を継続し、安全で信頼性の高い溶接構造物を築き上げましょう。